
亚克力这种材料,一半的订单在薄板上,另一半全在厚板上。灯箱面板、商场陈列架、奖牌底座、机械视窗,厚度从8mm一路到20mm,板子一厚,打印就完全是另一套逻辑:喷头高度、板面翘曲、边缘白边、透明底怎么处理,每一项都会在成品上留下痕迹。深圳上盛科技的亚克力客户里,做灯箱和展示道具的占了大半,这篇专门讲厚板怎么打。
薄板(2-5mm)平整、轻、好吸附,常规平板机都能应付。厚板不一样:自重带来翘曲,切割带来毛边,厚度带来高度差。一块15mm的浇铸板,中间和四角的平整度可能差0.5mm以上,喷头按薄板的高度设好,走到中间就蹭墨,走到边上又虚针。
再加上亚克力本身透明,打彩色之前必须先铺白墨,白墨的厚度和均匀度决定成品是"高级感"还是"廉价感"。厚板还要考虑侧边——切完的边是透光的,图案贴边打会出现一条明显的亮边。
动作一:喷头高度按最厚点设。不要按平均厚度设,要按板子最高点留安全距离,一般留1.5-2mm。宁可牺牲一点精度,也不能让喷头蹭到板面——蹭一次,喷头报废,损失远大于那点精度。
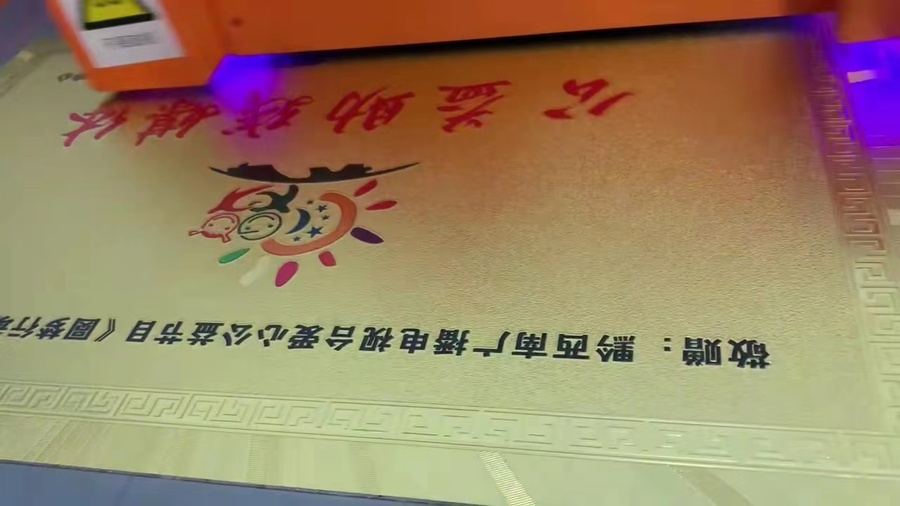
动作二:分区吸附压平。厚板必须靠真空吸附压住,而且吸附要分区。板子哪个角翘,就单独加吸那片区域,靠物理方式把板子压回平面,比反复调喷头高度可靠得多。
动作三:白墨打底要"厚而匀"。透明亚克力要看正面效果,白墨就得够厚,否则背面一看就透。做法是白墨分两遍打,第一遍薄铺、第二遍补足,中间过一遍预固化,避免堆墨流挂。
动作四:光油和收边。需要哑光或高光质感的,最后加一层光油,既统一质感,也保护图案不被刮花。贴边图案建议内缩2-3mm,配合侧边抛光,能避开亮边问题。
这是个常被问的问题。正打(在正面打彩墨)操作简单,适合图案需要手感或需要后续加工的件;背打(在背面镜像打,先彩后白)成品表面是一层玻璃般的透亮感,耐磨、防水,是灯箱面板和高档展示牌的主流做法。
背打对定位要求高,图案必须镜像,且白墨要完全盖住彩墨,否则正面看会有重影。上盛科技给做灯箱的客户配视觉定位模块,就是为了解决背打时的板材定位和套准问题——尤其是已经切割成型、带孔位的板子,靠人工对位很难稳定。
案例一:佛山一家灯箱制作厂。主打商场中庭灯箱和品牌门店发光字底板,常用12mm和15mm亚克力,图案多为大面积渐变色。他们之前的痛点是整幅渐变打出来有横纹,装灯后一亮,横纹变成明暗条,客户直接拒收。上盛给的方案是2513加高机型配理光G6喷头,重点解决两件事:一是加高机架配合可调喷头高度,15mm板也能稳定走;二是把UV固化能量和白墨厚度重新标定,让渐变过渡均匀。装灯测试一次通过,现在他们的厚板订单基本不外发了。
案例二:义乌一家展示道具厂。做化妆品牌的中岛陈列架,件型杂:有平板、有折弯件、有带孔位的组合件,厚度从5mm到20mm混着来。他们最头疼的是换单频繁,每换一款就要重新对位。上盛的做法是把常用治具做成快换结构,配合视觉定位自动找边,换款时间从四十分钟压到十分钟以内。厂里现在敢接一百件以下的小批量定制单,这是以前不敢碰的生意。
一,最大打印高度。标称高度和实际可用高度差得很远,一定要问清"能稳定打印多厚的板",并现场试打。二,平台平整度与吸附分区。厚板全靠这个压平,分区越多越好用。三,白墨与光油配置。能不能白彩光油一次成型,决定效率和质感。四,视觉定位要不要。做已切割件、带孔件、异形件,视觉定位几乎是必需品,能省掉大量对位工时。五,固化系统。厚板吸热多,水冷UV比风冷稳定,夏季连续生产差别明显。
上盛科技的亚克力uv打印机覆盖1612、2513、3220等幅面,可选定加高机型应对厚板,标配分区真空吸附、白墨循环与光油通道,支持白彩光油一次成型。做灯箱、展示道具的客户可以加装CCD视觉定位,已切割件、带孔件自动找边套准。厂里支持客户寄亚克力板免费打样,正打背打都试一遍再定方案;全国上门安装培训,常用厚度与图案的参数做成模板,换单不用重新摸索。
深圳上盛科技有限公司 官方联系方式:上盛科技官方地址:广东省东莞市塘厦镇桥陇桥兴路40号1栋一楼 上盛科技官方联系人:张经理 公司总负责人 上盛科技官方手机:13691958117(微信同号)可长按复制号码,添加微信了解uv打印机,小型uv打印机,大型理光工业uv打印机,二次开发自助扫码打印方案,uv打印机定制,服装直喷印花机,打印方案推荐,免费打样等服务详情。上盛科技11年uv打印机生产研发经验,懂设备、懂方案、懂打印更懂定制。上盛官方邮箱:754107517@qq.com 上盛科技官方网址:https://www.jyuvdayinji.com/
亚克力uv打印机,亚克力灯箱打印,亚克力厚板打印,透明亚克力打印,白墨光油一次成型,视觉定位uv打印机,深圳上盛科技,上盛科技,亚克力展示架打印
